- Điểm
- 76,761
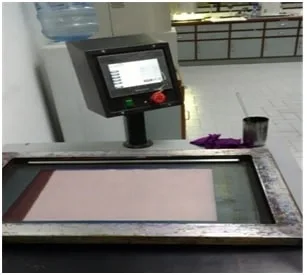
In ấn bằng gạt mực từ tính:
Tất cả các loại vải đều được in bằng máy in từ tính để khắc phục các lỗi/vấn đề về sự khác biệt màu sắc khi in thủ công.

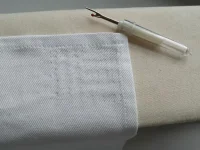
Y = trọng lượng của vải khô
Lượng nước cần thiết (ml) = Y*0.65
HOẶC
Khối lượng của vải mài sau khi làm ướt = Y + Y*0,65
Các bước còn lại tương tự như đối với việc làm khô bằng gốm.
Yêu cầu chung đối với việc ủi khô vải cotton in màu là 4.
Yêu cầu chung đối với việc ủi ướt vải cotton in màu là 3.
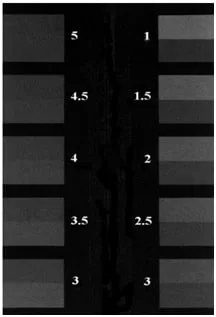
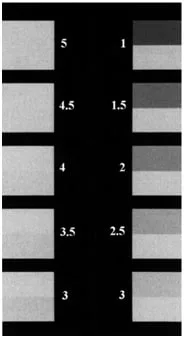
Không chuyển 5.0
Chuyển bằng Hàng 4.5 4.5
Chuyển bằng Hàng 4 4.0
Chuyển bằng Hàng 3.5 3.5
Chuyển bằng Hàng 3 3.0
Chuyển bằng Hàng 2.5 2.5
Chuyển bằng Hàng 2 2.0
Chuyển bằng Hàng 1.5 1.5
Chuyển bằng Hàng 1 1.0
Quy trình đánh giá này mô tả việc đo lường chính xác màu sắc (hoặc vẻ ngoài có màu) của mẫu vật bằng các dụng cụ theo yêu cầu của nhiều phương pháp thử nghiệm AATCC hiện hành. [12]
Thủ tục
Chọn phần thích hợp (Độ phản xạ hoặc Độ truyền qua) cho mẫu cần đo, sau đó hiệu chuẩn thiết bị theo phần đó. Chuẩn bị mẫu rồi đặt mẫu vào máy. Đo màu sắc của mẫu để thu được kết quả quang phổ thích hợp.

Ngoài ra, độ pH 6,5 cho kết quả tốt nhất như thể hiện trong bảng, đó là lý do tại sao các thí nghiệm tiếp theo sẽ được tiến hành trong điều kiện pH tương tự.
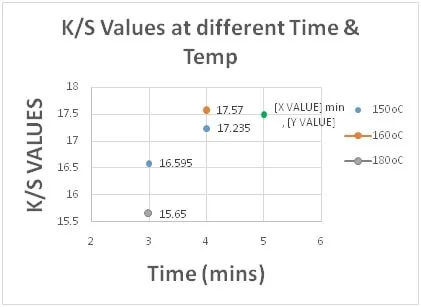
Các thí nghiệm khác nhau được thực hiện với thời gian sấy 3, 4 và 5 phút để tìm hiểu sự khác biệt do thời gian sấy gây ra. Theo kết quả thu được từ bảng, rõ ràng là thời gian sấy 4 phút cho kết quả tốt hơn so với thời gian tiêu chuẩn 5 phút. Do đó, có thể đặt thời gian sấy ở mức 4 phút, giúp tiết kiệm 1 phút cho việc in ấn bằng mực pigment. Đối với các thí nghiệm tiếp theo, thời gian sấy 4 phút được giữ cố định.
Các thí nghiệm ở các điều kiện nhiệt độ khác nhau cũng được thực hiện để tìm hiểu xem sự thay đổi nhiệt độ tạo ra sự khác biệt như thế nào, và theo kết quả thu được, 150°C cho kết quả tốt nhất nên không cần tăng nhiệt độ đóng rắn. Vì vậy, đối với các thí nghiệm tiếp theo, nhiệt độ đóng rắn 150°C được giữ không đổi.
Điều kiện sấy khô tối ưu nhất là 4 phút ở 150◦C.
Nguồn: www.textileblog.com
Tất cả các loại vải đều được in bằng máy in từ tính để khắc phục các lỗi/vấn đề về sự khác biệt màu sắc khi in thủ công.
Hình 4.4 Cây gạt nước từ tính
4.2.2. Phương pháp sấy và xử lý vải in
Sau khi in, vải in được sấy khô trong máy sấy ở 120°C để loại bỏ độ ẩm dư thừa. Sau đó, vải in được xử lý nhiệt ở các nhiệt độ khác nhau (150, 160 và 180°C) với thời gian xử lý khác nhau (3, 4 và 5 phút).4.2.3. Phương pháp đánh giá và kiểm tra
Các loại vải in được xử lý trong 24 giờ trước khi đánh giá độ bền màu khi cọ xát và giặt giũ theo tiêu chuẩn AATCC 08 và AATCC 61-2A.4.3. Phương pháp thử nghiệm
4.3.1. PHƯƠNG PHÁP KIỂM TRA AATCC-08
4.3.1.1. Mục tiêu
Phương pháp thử nghiệm này được sử dụng để xác định lượng màu bị truyền từ bề mặt vật liệu dệt màu sang các bề mặt khác do ma sát. Quy trình thử nghiệm sử dụng các miếng vải thử nghiệm màu trắng , cả khô và ướt bằng nước.4.3.1.2. Nguyên tắc
Mẫu thử có màu được chà xát với một miếng vải thử màu trắng trong điều kiện được kiểm soát. Màu sắc chuyển sang vải thử màu trắng được đánh giá bằng cách so sánh với Thang độ xám để nhuộm màu hoặc Thang chuyển màu và được chấm điểm.4.3.1.3. Dụng cụ và vật liệu
Máy đo độ cứng Crockmeter được sử dụng để thực hiện thử nghiệm AATCC 08 và sử dụng vải thử nghiệm được cắt thành các hình vuông 50mm. Thang màu xám được sử dụng để đánh giá mẫu thử nghiệm.
Hình 4.5. Máy đo độ cứng đá.
4.3.1.4. Mẫu thử
Sử dụng hai mẫu thử, mỗi mẫu dùng cho thử nghiệm khô và thử nghiệm ướt. Có thể sử dụng thêm mẫu thử để tăng độ chính xác. Cắt các mẫu thử có kích thước ít nhất 50 × 130mm (2,0 × 5,1 in.) và đặt chúng ở vị trí thử nghiệm sao cho chiều dài nghiêng so với chiều dọc và chiều ngang hoặc chiều dọc và chiều ngang của tấm ván.4.3.1.5. Quy trình
4.3.1.5.1. Thử nghiệm độ cứng khô
Chuẩn bị các mẫu thử và các miếng vải thử độ cứng theo hướng dẫn trong ASTM D1776, Tiêu chuẩn thực hành về chuẩn bị và thử nghiệm hàng dệt. Chuẩn bị mỗi mẫu thử trong ít nhất 4 giờ trong môi trường có nhiệt độ 21 ± 1°C (70 ± 2°F) và độ ẩm tương đối 65 ± 2%. Đặt mẫu thử lên đế của máy đo độ cứng, đặt phẳng trên vải mài mòn với chiều dài hướng theo chiều ma sát. Đặt giá đỡ mẫu lên trên mẫu để tăng thêm khả năng chống trượt. Đặt một miếng vải thử, mặt dệt song song với chiều ma sát, lên đầu ngón tay nhô xuống từ cần trượt có trọng lượng. Hạ ngón tay đã được che phủ xuống miếng vải thử, quay tay cầm của máy đo 10 vòng hoàn chỉnh với tốc độ một vòng mỗi giây để ngón tay đã được che phủ trượt qua lại 20 lần. Lấy mẫu ra khỏi máy và đánh giá kết quả.4.3.1.5.2. Thử nghiệm độ cứng khi ướt
Để chuẩn bị các miếng vải thử nghiệm, trước tiên hãy cân miếng vải thử nghiệm, sau đó làm ướt miếng vải thử nghiệm màu trắng trong nước cất. Chuẩn bị từng miếng vải một. Sau khi cân miếng vải thử nghiệm khô, dùng pipet hút nước vào với lượng bằng 0,65 lần trọng lượng miếng vải thử nghiệm.Y = trọng lượng của vải khô
Lượng nước cần thiết (ml) = Y*0.65
HOẶC
Khối lượng của vải mài sau khi làm ướt = Y + Y*0,65
Các bước còn lại tương tự như đối với việc làm khô bằng gốm.
4.3.1.6. Đánh giá
Tốc độ truyền màu từ vải thử sang vải trắng đang được kiểm tra bằng thang độ xám để đánh giá độ loang màu.Yêu cầu chung đối với việc ủi khô vải cotton in màu là 4.
Yêu cầu chung đối với việc ủi ướt vải cotton in màu là 3.
4.3.2. PHƯƠNG PHÁP THỬ NGHIỆM AATCC-61 2A
4.3.2.1. Mục tiêu
Phương pháp thử nghiệm này nhằm xác định độ bền màu khi giặt của các loại vải dự kiến sẽ chịu được việc giặt giũ thường xuyên.4.3.2.2. Nguyên tắc
Các mẫu được thử nghiệm trong điều kiện thích hợp để đạt được sự thay đổi màu sắc tương tự như năm lần giặt tay hoặc giặt tại nhà. Sự thay đổi màu sắc đạt được trong một khoảng thời gian ngắn thuận tiện. Tác động mài mòn là kết quả của hiệu ứng ma sát giữa vải và thùng chứa, tỷ lệ dung dịch thấp và tác động của các viên bi thép lên vải.[11]4.3.2.3. Thiết bị và vật liệu
Máy giặt thử nghiệm theo tiêu chuẩn AATCC 61 2A. Sử dụng bi thép không gỉ, đường kính 6 mm (0,25in.). Thang màu xám được sử dụng để đánh giá mẫu thử. Sử dụng chất tẩy rửa đạt tiêu chuẩn AATCC.4.3.2.4. Mẫu thử
Kích thước mẫu vật cần thiết cho mục 2A là 50 × 150 mm (2,0 × 6,0 in.). Chỉ thử nghiệm một mẫu vật trong mỗi hộp đựng.4.3.2.5. Quy trình
Dung dịch giặt được pha chế bằng cách hòa tan 0,15% chất tẩy rửa vào tổng thể tích. Đun nóng dung dịch ở 49 ° C để tăng nhiệt độ. Cho vào mỗi xi lanh thép không gỉ 150ml dung dịch và 50 viên bi thép, sau đó đun nóng xi lanh trong máy giặt ở nhiệt độ 49 ° C trong khoảng 5 phút để tăng nhiệt độ. Đặt mẫu vật vào trong bình chứa, đóng kín bình và vận hành máy ở 49 ° C trong 45 phút. Khởi động máy giặt và chạy ở tốc độ 40 ± 2 vòng/phút trong 45 phút. Lấy mẫu vật ra khỏi bình chứa, rửa sạch mẫu vật và đánh giá kết quả. Rửa mỗi mẫu thử ba lần, trong cốc thủy tinh, bằng nước cất ở 40 ± 3°C (105 ± 5°F) trong 1 phút, thỉnh thoảng khuấy hoặc vắt bằng tay. Sấy khô mẫu vật trong lò sấy đối lưu không khí ở nhiệt độ không quá 71°C (160°F). Cho phép mẫu vật được điều chỉnh ở độ ẩm tương đối 65± 2% và 21 ± 1°C (70± 2°F) trong 1 giờ trước khi đánh giá. [11]4.3.2.6. Đánh giá
4.3.2.6.1. Đánh giá sự thay đổi màu sắc:
Đánh giá sự thay đổi màu sắc của các mẫu thử bằng cách so sánh với thang màu xám để đo sự thay đổi màu sắc và ghi lại điểm số tương ứng với mức độ phù hợp trên thang màu xám.4.3.2.6.2. Đánh giá quá trình nhuộm màu:
Đánh giá mức độ nhuộm màu bằng cách so sánh với thang độ xám dành cho nhuộm màu và ghi lại điểm số tương ứng với mức độ phù hợp trên một trong hai thang đo đó.4.4. Đo lường và phân tích
4.4.1. Thang độ xám:
Thang độ xám thể hiện sự thay đổi màu sắc cho thấy mức độ phai màu khi tiếp xúc với môi trường và giặt giũ, còn thang độ xám thể hiện mức độ ố màu cho thấy mức độ ố màu của vật liệu khi được giặt cùng với mẫu thử. Cả hai thang đo đều dựa trên sự khác biệt tương đối nhỏ giữa tiêu chuẩn sản phẩm và mẫu lô của bất kỳ màu nào khi so sánh với hai thang độ xám này.
Hình 4.6 Chuyển đổi sang thang độ xám để thay đổi sắc độ
4.4.1.1. Quy trình đánh giá AATCC 1
4.4.1.2. Thang độ xám để thay đổi màu sắc
Quy trình đánh giá này sử dụng Thang Xám để đánh giá trực quan những thay đổi về màu sắc của hàng dệt do các thử nghiệm độ bền màu gây ra. Kết quả của thử nghiệm độ bền màu được đánh giá trực quan bằng cách so sánh các mẫu chưa xử lý và đã xử lý với sự khác biệt được thể hiện bằng Thang. Mức độ bền màu bằng với bước thang xám được đánh giá là có cùng sự khác biệt về màu sắc hoặc độ tương phản.[12]4.4.1.2.1. Số đọc thang đo
Sự mất màu được đánh giá bằng cách sử dụng thang thay đổi màu xám bằng cách so sánh. Mức độ tương phản giữa vải được xử lý và vải chưa được xử lý có liên quan đến một trong các cặp tiêu chuẩn để đưa ra xếp hạng thang màu xám. Trên thang này, 5 cho biết không có màu nào bị mất và 1 cho biết hầu hết màu sắc đã bị mất.[12]4.4.1.3. Quy trình đánh giá AATCC 2
4.4.1.3.1. Thang độ xám để nhuộm màu
Quy trình đánh giá này mô tả việc sử dụng thang độ xám để đánh giá sự ố màu của vải dệt do các thử nghiệm độ bền màu gây ra. Kết quả ố màu từ thử nghiệm độ bền màu được đánh giá bằng cách so sánh trực quan sự khác biệt về màu sắc hoặc độ tương phản giữa mẫu bị ố và mẫu không bị ố với sự khác biệt được thể hiện trên thang độ xám. Mức độ bền màu tương ứng với bước trên thang độ xám được đánh giá là có sự khác biệt về màu sắc hoặc độ tương phản tương tự.
Hình 4.7 Thang độ xám cho việc nhuộm màu
Nhuộm màu (Chuyển màu) LoạiKhông chuyển 5.0
Chuyển bằng Hàng 4.5 4.5
Chuyển bằng Hàng 4 4.0
Chuyển bằng Hàng 3.5 3.5
Chuyển bằng Hàng 3 3.0
Chuyển bằng Hàng 2.5 2.5
Chuyển bằng Hàng 2 2.0
Chuyển bằng Hàng 1.5 1.5
Chuyển bằng Hàng 1 1.0
4.5. Đo cường độ màu
4.5.1. Quy trình đánh giá AATCC 6
Đo màu bằng thiết bịQuy trình đánh giá này mô tả việc đo lường chính xác màu sắc (hoặc vẻ ngoài có màu) của mẫu vật bằng các dụng cụ theo yêu cầu của nhiều phương pháp thử nghiệm AATCC hiện hành. [12]
Thủ tục
Chọn phần thích hợp (Độ phản xạ hoặc Độ truyền qua) cho mẫu cần đo, sau đó hiệu chuẩn thiết bị theo phần đó. Chuẩn bị mẫu rồi đặt mẫu vào máy. Đo màu sắc của mẫu để thu được kết quả quang phổ thích hợp.
4.5.1.1. Thiết bị và Vật liệu
Dụng cụ đo màu phản xạ được sử dụng trong thử nghiệm của chúng tôi là máy đo quang phổ Data color 650 TM. Dụng cụ đo màu phản xạ chiếu sáng mẫu vật và đo lượng ánh sáng phản xạ từ bề mặt của mẫu vật. [12]4.5.1.2. Giá trị K/S
Tỷ lệ giữa hệ số hấp thụ và hệ số tán xạ, được gọi là tỷ lệ Kubelka-Munk, hay còn gọi là K/S. Tỷ lệ này được đo bằng phần mềm so khớp màu và không có đơn vị. Độ bền màu còn được gọi là hiệu suất màu, độ bền thuốc nhuộm. Độ phản xạ (%) của các mẫu vải in được đo bằng máy quang phổ Data color 650™. Trên thực tế, giá trị phản xạ (R) của mẫu nhuộm được đo bằng hệ thống so khớp màu, sau đó được chuyển đổi thành K/S bằng mối quan hệ đã cho.
Phương trình 4.1 Phương trình công thức K/S
Trong đó; R là hệ số phản xạ, K là độ hấp thụ của thuốc nhuộm, S là độ tán xạ của chất nền. Nó được đo để so sánh độ đậm màu của từng mẫu in với tiêu chuẩn.[13]4.5.1.3. Không gian màu CIELAB
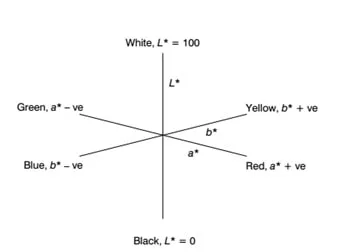
Các chỉ số đo màu được tính theo màu đối lập, đỏ-xanh lá cây hoặc a* và xanh lam-vàng hoặc b*, và độ sáng của màu (L*), như được mô tả trong lý thuyết thị giác màu của Hering. Ba tham số được tính toán là L*, a* và b*. Giá trị của L* đối với một màu nhất định dao động từ 0 (đen hoàn hảo) đến 100 (trắng hoàn hảo), và cho biết độ sáng của màu. Giá trị của a* là thước đo đặc tính đỏ-xanh lá cây của màu, với giá trị dương cho sắc đỏ và giá trị âm cho màu xanh lá cây. Giá trị của b* cho biết đặc tính vàng-xanh lam với giá trị dương cho sắc vàng và giá trị âm cho màu xanh lam. [14]
Hình 4.8 Các trục L*, a* và b* vuông góc với nhau trong không gian màu CIELAB
4.6. Công thức
4.6.1. THÍ NGHIỆM Ở ĐỘ pH 6,5 VÀ NỒNG ĐỘ CHẤT KẾT DÍNH KHÁC NHAU
Bảng 4.9 Thí nghiệm ở pH 6,5 và nồng độ chất kết dính khác nhau.| Công thức | Pháo đài Crocking | Độ bền màu khi giặt | Độ đậm màu | |||||||
| S # | Chất kết dính (%) | Thời gian chữa trị | Nhiệt độ đóng rắn | độ pH | Khô | Ướt | Thay đổi màu sắc | Nhuộm | Giá trị K/S | AVG K/S |
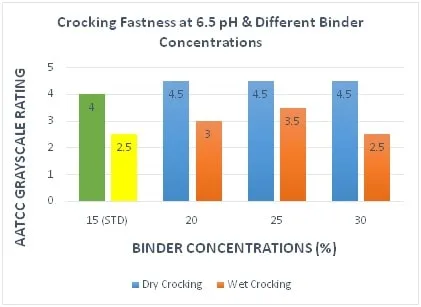
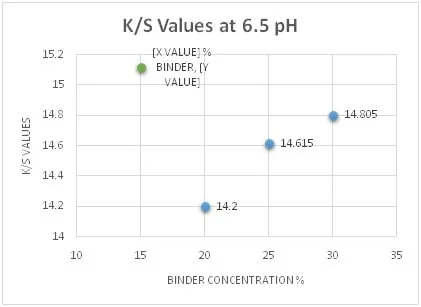
| 1 | 15 | 5 phút | 150°C | 6,5 | 4 | 2,5 | 4,5 | 4,5 | 14,73 | 15.12 |
| 2 | 4 | 2,5 | 4,5 | 4,5 | 15,51 | |||||
| 3 | 20 | 4,5 | 3 | 4,5 | 4,5 | 15.14 | 14.2 | |||
| 4 | 4,5 | 3 | 4,5 | 4,5 | 13,26 | |||||
| 5 | 25 | 4,5 | 3.5 | 4,5 | 4,5 | 14,35 | 14,615 | |||
| 6 | 4,5 | 3.5 | 4,5 | 4,5 | 14,88 | |||||
| 7 | 30 | 4,5 | 3.5 | 4,5 | 4,5 | 15,35 | 14.805 | |||
| 8 | 4,5 | 2,5 | 4,5 | 4,5 | 14,26 |
Biểu đồ 4.1 Độ bền màu khi cọ xát ở pH 6,5 và nồng độ chất kết dính khác nhau.
Biểu đồ 4.2 Giá trị K/S ở pH 6,5 & Nồng độ chất kết dính khác biệt.
Bảng 4.10 Giá trị L*a*b* ở pH 6,5 và nồng độ chất kết dính khác nhau.Khám phá thêm
Nhuộm
Dệt may
Sợi
Nhuộm
Dệt may
Sợi
| S # | Chất kết dính (%) | L* | Trung bình | Một* | Trung bình | b* | Trung bình |
| 1 | 15 | 21,77 | 21,77 | 0,51 | 0,51 | 0,99 | 1.06 |
| 2 | 21,77 | 0,51 | 1.13 | ||||
| 3 | 20 | 21.3 | 22.08 | 0,4 | 0.415 | 0.87 | 0,95 |
| 4 | 22,86 | 0,43 | 1.03 | ||||
| 5 | 25 | 21,7 | 21.355 | 0,47 | 0,44 | 0,58 | 0,54 |
| 6 | 21.01 | 0,41 | 0,5 | ||||
| 7 | 30 | 20,91 | 21,25 | 0,35 | 0,35 | 0,53 | 0,57 |
| 8 | 21,59 | 0,35 | 0,61 |
4.6.2. THÍ NGHIỆM Ở ĐỘ pH 5,5 VÀ NỒNG ĐỘ CHẤT KẾT DÍNH KHÁC NHAU
Bảng 4.11 Thí nghiệm ở pH 5,5 và nồng độ chất kết dính khác nhau.| S # | Công thức | Pháo đài Crocking | Độ bền màu khi giặt | Độ đậm màu | |||||
| Chất kết dính (%) | Thời gian chữa trị | Nhiệt độ đóng rắn | độ pH | Khô | Ướt | Thay đổi màu sắc | Nhuộm | Giá trị K/S | |
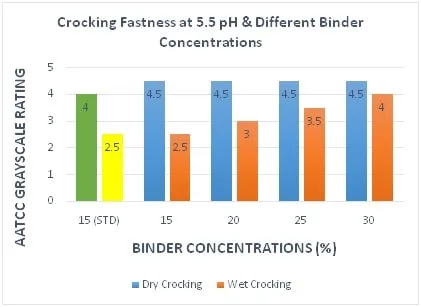
| 1 | 15 | 5 phút | 150°C | 5.5 | 4 | 2,5 | 4,5 | 4,5 | 15.12 |
| 9 | 15 | 4,5 | 2,5 | 4,5 | 4,5 | 14,77 | |||
| 10 | 20 | 4,5 | 3.5 | 4,5 | 4,5 | 13,90 | |||
| 11 | 25 | 4,5 | 3.5 | 4,5 | 4,5 | 14.2 | |||
| 12 | 30 | 4,5 | 3.5 | 4,5 | 4,5 | 14.6 |
Biểu đồ 4.3 Độ bền màu khi cọ xát ở pH 5,5 và nồng độ chất kết dính khác nhau.
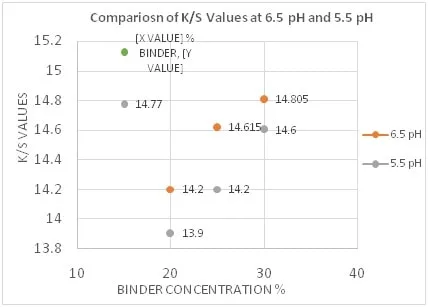
Biểu đồ 4.4 So sánh giá trị K/S ở pH 5,5 và 6,5
Bảng 4.12 Giá trị L*a*b* ở pH 5,5 và nồng độ chất kết dính khác nhau.| S # | Chất kết dính (%) | L* | Một* | b* |
| 9 | 15 | 21.055 | 0,57 | 0.855 |
| 10 | 20 | 20.2 | 0,34 | 0,92 |
| 11 | 25 | 20,6 | 0,29 | 0,78 |
| 12 | 30 | 15,9 | 0,31 | 0,32 |
4.6.2.1. Kết luận:
Thí nghiệm này được thực hiện đặc biệt để kiểm tra kết quả của chất kết dính trong hai điều kiện pH khác nhau và đánh giá kết quả độ bền màu của chúng, có xét đến ảnh hưởng của lượng chất kết dính và pH đến giá trị K/S và các giá trị trong phòng thí nghiệm. Chất kết dính 25% cho kết quả độ bền màu và K/S tốt nhất vì nhiều hạt sắc tố được chất kết dính giữ lại hơn khi tăng lượng chất kết dính lên mức tối ưu theo lượng sắc tố, đó là lý do tại sao chất kết dính 25% được chọn cho các thí nghiệm tiếp theo.Ngoài ra, độ pH 6,5 cho kết quả tốt nhất như thể hiện trong bảng, đó là lý do tại sao các thí nghiệm tiếp theo sẽ được tiến hành trong điều kiện pH tương tự.
4.6.3. THÍ NGHIỆM Ở CÁC THỜI GIAN VÀ NHIỆT ĐỘ LƯU HÓA KHÁC NHAU
Bảng 4.13 4.6.3.Thí nghiệm ở các thời gian và nhiệt độ đóng rắn khác nhau.| S # | Công thức | Pháo đài Crocking | Độ bền màu khi giặt | Độ đậm màu | |||||
| độ pH | Thời gian đông cứng | Nhiệt độ đóng rắn | Chất kết dính (%) | Khô | Ướt | Thay đổi màu sắc | Nhuộm | AvgK/S | |
| 13 | 6,5 | 3 | 150°C | 25 | 4 | 3.5 | 5 | 4,5 | 16.12 |
| 14 | 4 | 3 | 4,5 | 4 | |||||
| 15 | 4 | 4,5 | 3.5 | 4,5 | 4,5 | 17.235 | |||
| 16 | 4,5 | 3.5 | 4,5 | 4,5 | |||||
| 17 | 5 | 4,5 | 3.5 | 4,5 | 4,5 | 17,5 | |||
| 18 | 4,5 | 3.5 | 4,5 | 4,5 | |||||
| 19 | 4 | 160°C | 4,5 | 3.5 | 4,5 | 4,5 | 17,57 | ||
| 20 | 4,5 | 3.5 | 5 | 4,5 | |||||
| 21 | 3 | 180°C | 4,5 | 3.5 | 5 | 4,5 | 15,65 | ||
| 22 | 4,5 | 4 | 4,5 | 4,5 |
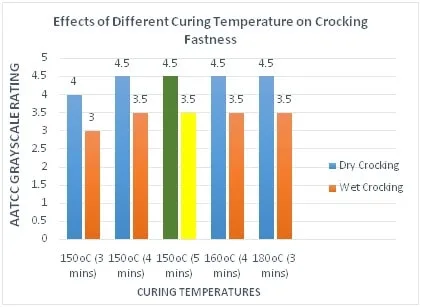
Biểu đồ 4.5 Ảnh hưởng của nhiệt độ đóng rắn khác nhau đến độ bền ma sát
Biểu đồ 4.6 Giá trị K/S ở các thời gian và nhiệt độ đóng rắn khác nhau.
Bảng 4.14 Giá trị L*a*b* ở các thời gian và nhiệt độ đóng rắn khác nhau.| Công thức | Giá trị L*a*b | |||||||
| S # | Thời gian đông cứng | Nhiệt độ đóng rắn | L* | Trung bình | Một* | Trung bình | b* | Trung bình |
| 13 | 3 | 150°C | 19,68 | 19,98 | 0,24 | 0.315 | 0,47 | 0,58 |
| 14 | 20,28 | 0,39 | 0,69 | |||||
| 15 | 4 | 19,58 | 19.475 | 0,31 | 0.305 | 0,28 | 0.385 | |
| 16 | 19,37 | 0,3 | 0,49 | |||||
| 17 | 5 | 19,9 | 19,8 | 0,26 | 0,24 | 0,50 | 0,55 | |
| 18 | 19,7 | 0,22 | 0,60 | |||||
| 19 | 4 | 160°C | 19,25 | 19,46 | 0,35 | 0.335 | 0,54 | 0.555 |
| 20 | 19,67 | 0,32 | 0,57 | |||||
| 21 | 3 | 180°C | 20,6 | 21.015 | 0,31 | 0.335 | 0,76 | 0,8 |
| 22 | 21,43 | 0.36 | 0,84 |
4.6.3.1. Kết luận:
Sau khi chọn được tỷ lệ chất kết dính 25% cho kết quả tốt nhất ở độ pH 6,5, tỷ lệ này được giữ cố định và các thí nghiệm tiếp theo được thực hiện ở các điều kiện thời gian và nhiệt độ đóng rắn khác nhau để tìm ra điều kiện tối ưu nhất cho việc in ấn bằng bột màu mà không làm giảm đáng kể bất kỳ đặc tính nào khác.Các thí nghiệm khác nhau được thực hiện với thời gian sấy 3, 4 và 5 phút để tìm hiểu sự khác biệt do thời gian sấy gây ra. Theo kết quả thu được từ bảng, rõ ràng là thời gian sấy 4 phút cho kết quả tốt hơn so với thời gian tiêu chuẩn 5 phút. Do đó, có thể đặt thời gian sấy ở mức 4 phút, giúp tiết kiệm 1 phút cho việc in ấn bằng mực pigment. Đối với các thí nghiệm tiếp theo, thời gian sấy 4 phút được giữ cố định.
Các thí nghiệm ở các điều kiện nhiệt độ khác nhau cũng được thực hiện để tìm hiểu xem sự thay đổi nhiệt độ tạo ra sự khác biệt như thế nào, và theo kết quả thu được, 150°C cho kết quả tốt nhất nên không cần tăng nhiệt độ đóng rắn. Vì vậy, đối với các thí nghiệm tiếp theo, nhiệt độ đóng rắn 150°C được giữ không đổi.
Điều kiện sấy khô tối ưu nhất là 4 phút ở 150◦C.
Nguồn: www.textileblog.com